对接焊生产加工有机废气物慨况
对接焊期间中行成的氮硫化物材质僵化,一般含有材料硫化物、有很大危害性固体及粉末物。基于对接焊技艺不同的(如电弧焊接焊、固体守护焊、缴光焊等),有机废气材质和浓度值差别可观。
最主要被污染的物类型的:
颗粒状物
:铁、锰、铅等金属材料脱色物,粒级多在0.1-10μm相互,可吸取到性强。
不利混合气体
:是指臭氧杀菌(O₃)、氮空气金属氧化的物(NOx)、一空气氧化的碳(CO)及氟化氢(HF)等。
发挥性设计物(VOCs)
:局部电弧焊接的原材料释放出来苯系物、甲醛含量等。
排放物特性:
室温高湿
:脉冲焊空间烟尘环境温度达到80℃超过,环境湿度达60%-90%。
停顿性释放
:与氩弧焊功课节奏快慢同歩,水流量振幅大。
组合造成的污染
:多水有机废气相融,操作加工需分工协作设定。
尾气进行处理薄弱点与基本知识
水平问题:
粉末物与气态影响物协同作战取除
:傳統除尘处理技术应用对气态严重污染源没效果的,需组装流程。
锰、铅等巨资属办理
:粒度小、致癌性高,需效率脱水或无机化学离心分离。
装备耐生锈性
:HF等酸碱性气后感生锈高级不锈钢热力管道。
主要应对重点:
源头治理掌控
:使用低粉尘铜焊丝,网站优化氩弧焊产品参数。
集气系统性结构设计
:分为侧吸罩+顶吸罩组合公式,捕杀的效率需>90%。
加工抉择
:按照破坏物性能指标配备"除尘器+吸附物/催化氧化"结合水平。
著名范例分析
经典案例一:某轨道、公共交通设备点焊厂区
印刷废气概貌
:
具体生态破坏物:Fe₂O₃顆粒(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,室温70℃。
加工设计方案
:
预治理
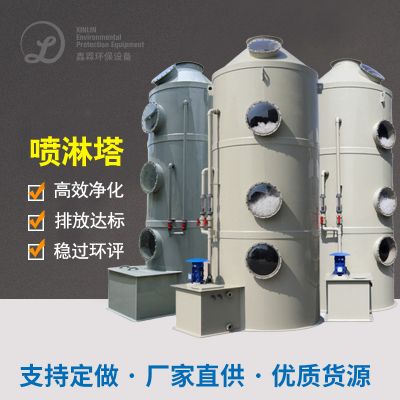
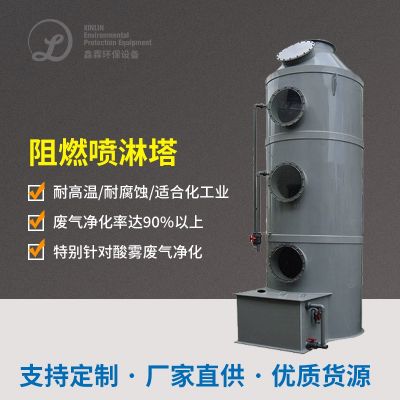
:飓风除尘设备+喷雾器下滑塔(降落到40℃)。
内在生产工艺
:
脉宽布袋除尘处理(滤水定位精度0.5μm,利用率99%)
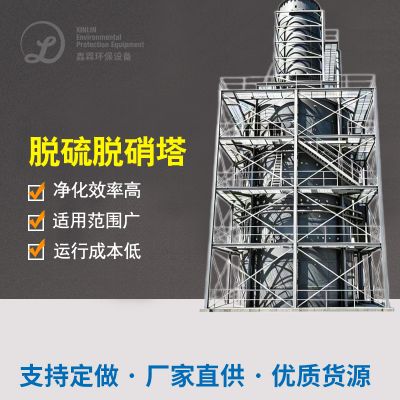
选定 性促使展现(SCR)脱硝(NOx清理率>85%)
排放出毕竟
:顆粒物<5mg/m³,NOx<30mg/m³,达GB16297-1996条件。
技术创新点
:
选择防粘覆PTFE履膜除尘袋,改善金屬烟尘板结疑问。
凭借余热打火SCR反应迟钝器,用电量降20%。

 扫一扫添加微信