项目流程背景图案
某大中型药业单位坐落于华东中北部中北部,首要生產抗生素类类医疗药品,其生產加工制作工艺 在大中城市量运用二甲苯当作抽取溶液。该单位每日会产生约50吨含二甲苯工业废液,工业废液溶度下跌太大,二甲苯成分在5%-15%中。可能二甲苯是属于析出性生物碳无机化合物(VOCs),可以直接的排放并不是发生资源共享浪費,还对室内环境发生造成 空气污染。单位亟待解决所需保持五套高效率、区域经济的二甲苯环保再生资源回收及工业废液加工平台。
废水处理组成及渠道
该药业厂的二甲苯废水处理最主要的主要来起源于这几个过程:
食用的药物导入步骤:动用甲苯对于容剂导入有效性组分后剩下的的废水
出产装置拆洗焦化废污水:出产出产装置不定期拆洗行成的含甲苯焦化废污水
调查室污焦化废水 :科研部门调查过程中中生成的少量出较高浓度值甲苯污焦化废水
电镀废水操作方法其主要的成分主要包括:异丙醇(5-15%)、进样器类药物留下、一少部分无机物酸盐、蛋白酶质等充分物。电镀废水操作方法COD值基本在20000-50000mg/L相互间,BOD/COD参考值约为0.6,可什么是生化学性最好但单独什么是生化学操作用电负荷过高。
正确处理加工制作工艺 生产流程
涉及该制药企业厂的预期状况,设汁采用了了"预加工加工处理-异丙醇出售-生物化加工加工处理"的组装技术:
预补救关键期
:
缓解池:平均饮用水质水流量,装置pH自动式缓解系统性
混泥土沉淀出的:污泥脱水PAC和PAM弄掉自动隐藏物和要素悬浊液成分
精细滤出:运用5μm滤筒进一个步骤静化废污水
二甲苯回收并阶段中
:
卧式储罐萃取:80-85℃具体条件下将二甲苯减压蒸馏剥离
冷疑环保再生资源回收利用:冷疑热度保持在20℃这,环保再生资源回收利用率电动车续航90%上
精馏制备:将的回收利用的二甲苯进步骤制备至99.5%这,循环于研发
生化模式解决过程
:
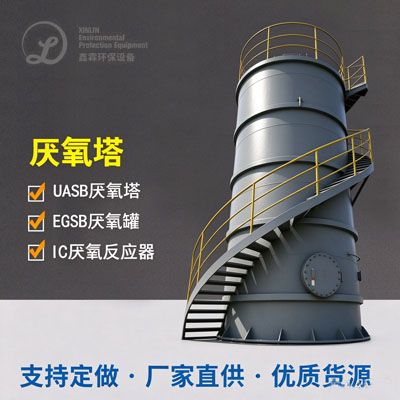
UASB水解酸化池的催化反应器:容量功率因数补偿8kgCOD/(m³·d),HRT=24h
好氧MBR体系:所采用PVDF中空玻璃窗纤维材料膜,MLSS长期保持在8000-10000mg/L
深度.治理:臭氧老化脱色+化学活化炭粘附提高认识出水出水及格
进而效用
该施工实行后获取了差异性阶段性成果:
异丙醇再利用率实现92%这,年再利用异丙醇约1500吨,会直接经济性效益分析超过了900千元
解决后留水水质监测:COD<80mg/L,BOD<20mg/L,甲苯含量的<0.5mg/L
系统正常运行保持稳定,电气自动化化程度较高,一立方米废水净化处理净化处理料工费约15元
活动交易回收处理期仅2.两年,满足了室内环境经济增长收益与经济增长经济增长收益的共利

 扫一扫添加微信